

Подробно обяснение на технологията на процеса на студено коване за сребърни контакти
As the core component of the electrical contact system in low-voltage electrical appliances, silver contacts are widely used in relays, switches, contactors, circuit breakers, and other products. Their performance directly affects the switching capacity, service life, and safety reliability of electrical appliances. With the development of precision manufacturing, the cold forging silver alloy contact forming method has become the mainstream process for Сребърно контактно производство поради предимствата си на висока ефективност, висока консистенция и ниска цена .
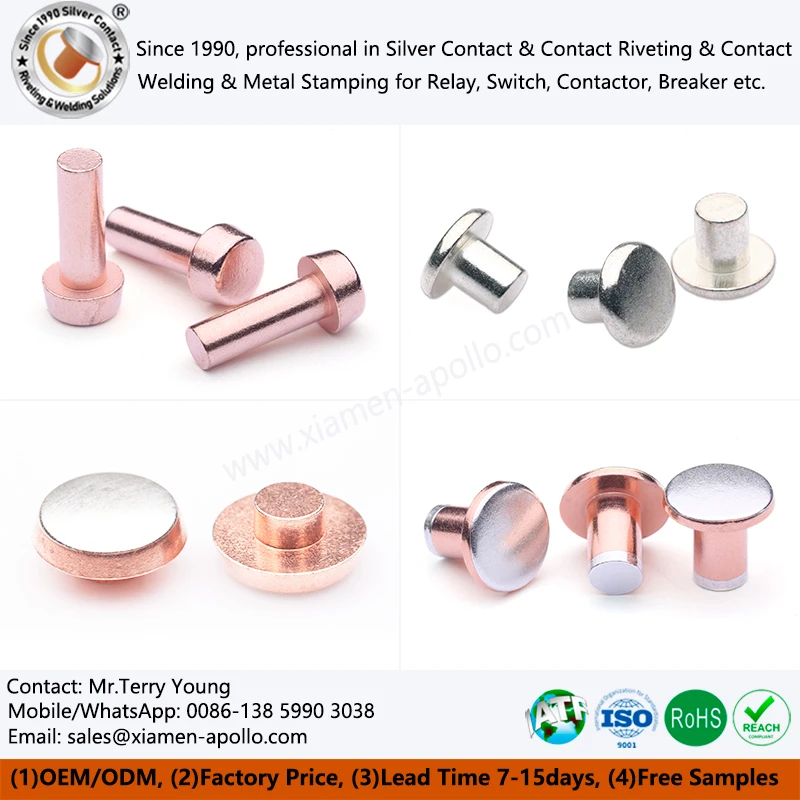
Основна структурна класификация на сребърните контакти
Според използваните материали и структурното ниво електрическите контакти на сребро могат да бъдат разделени грубо на следните категории:
| Тип | Структурна форма | Адаптивност на процеса |
| Интегрален сребърен контакт | Интегрално коване на тел от сребърна сплав | Традиционно студено коване (единичен слой) |
| Интегрален меден контакт | Интегрално коване на чиста медна тел | Традиционно студено коване (единичен слой) |
| Композитен контакт | Композитно коване на сребърна сплав и медна тел (два слоя) | Един умря два удара студено коване на процеса |
| Троен композитен контакт | Главен сребърен слой + среден меден слой + сребърен слой на краката (три слоя) | Един умря три удара студено коване на нова технология |
Таблица: Изпълнение и сравнение на процесите на различни видове сребърни контакти
| Тип контакт | Състав на материала | Процес на производство | Дебелина на сребърен слой | Контактна съпротива | Индекс на разходите |
| Интегрален сребърен контакт | Сребърна сплав | Един умрете един удар | Цялото сребро | 10-20μΩ | 100 |
| Готово меден контакт | Чиста мед | Един умрете един удар | Цялата мед | 40-80μΩ | 10 |
| Смесен контакт | Ag/Cu | Единият умира два удара | 0.3-1.0 mm | 20-50μΩ | 30-50 |
| Контакт с тройно съединение | Ag/Cu/Ag | Един умрете три удара | 0.3-1.0 mm | 30-60μΩ | 20-40 |
Технология за формиране на студено заглавие на сребърен контакт
Студеното заглавие е технология, която използва матрица и удар за извършване на пластмаса в стайна температура, оформяща се върху метална тел, която има характеристиките на висока ефективност, ниска загуба на материал и висока повторяемост . Процесът на студено заглавие на сребърните нитове се разделя на следните три вида според структурното ниво:
1. студено заглавие на традиционните интегрални сребърни контакти (еднослойно студено заглавие)
Материал: Сребърна или сребърна сплавска тел (Agni, Agsno₂, AGCDO и т.н. .)
Процесен поток:
Зареждане → Едно по-тънка пукнатина студена заглавия → Почистване → Отгряване → Почистване → Инспекция
Характеристики: Прост процес, подходящ за малки и средни актуални приложения, добра цялост на контакта, но високи разходи за материал .
2. Едно-умствена технология за студено заглавие за биметални сребърни контакти (двуслойна структура)
Материал: Сребърна сплавска тел + медна тел
Процесен поток:
Сребърна жица → Медна проводник → Едно-пожизнена двустранна разстройство → Почистване → Отгряване → Почистване → Инспекция
Предимство:
Намалете използването и разходите за сребро
Контролируема дебелина на сребърния слой, подходяща за автоматично производство на партида
Добра проводимост и структурна якост
3. Едно-умствена технология за студено заглавие за тримета за контакти за сребърно трислой (висока ефективност трислойна структура)
Материал: Сребърна сплавска тел + медна тел + сребърна сплав тел
Процесен поток:
Сребърен проводник → Медна жица → Сребърен тел → Едно-пожизнена трибушка автоматично разстройство → Почистване → Отгряване → Почистване → Инспекция
Характеристики:
Прецизно управление на сребърния слой в главата и сребърния слой в стъпалото
Сребърният слой и медната основа се укрепват от преходния слой на сплав
Може да се използва за превключващи превключватели, релета за промишлено управление и т.н. .
В сравнение с общите контакти на сребро, той може да намали повече от 50% от материалните разходи

Волфрамов стоманен сплав плесен за студено заглавие
По време на процеса на студено заглавие на сребърните твърди контактни нитове прецизността и устойчивостта на износване на формата директно определят качеството на продукта и живота на формата .
Материал на плесен: Стомана с волфрамово зърно (твърда сплав YG15, YG20C)
Точност на плесен: Толерантността се контролира в рамките на ± 0,005 mm
Структура на плесен:
Горна форма: Punch се използва за пробиване на сребърната повърхност на главата
Долна плесен: Формиращата кухина точно контролира дълбочината и формата на сребърния слой
Охлаждане и смазване: Специален микроерумифициран смазка за осигуряване на контрол на температурата на плесен и изглаждане

Студени разстроени характеристики на материали от сребърна сплав
| Тип сплав | Описание на функцията | Адаптация на приложението |
| Агни | Силна устойчивост на заваряване, устойчивост на износване, висока механична якост | Контактор, превключвател |
| AGCDO | Силна устойчивост на аблация на дъгата, отлична проводимост | Релета със средни и високо натоварване |
| Agsno₂ | Екологичен материал, добра съпротива на дъгата | Миниатюрни прекъсвачи, превключватели на домашния уред |
| Agcu | Евтина, добра проводимост, подходяща за средни и ниски натоварвания | Превключватели с ниско напрежение, контакти на метър |
Изпълнението на студеното заглавие има високи изисквания за пластичността на сребърните сплави ., контролиращо равномерността на структурата на сплавта и по -малко примеси, може значително да подобри качеството на образуване и консистенцията на сребърната повърхност на главата .

Контрол на размерите и оптимизация на сребърния слой по време на студено заглавие
1. Значението на контрола на сребърния слой:
The process control of Silver electrical contacts cold heading production is the core link to ensure product quality consistency, among which the control of the silver layer of the head is particularly critical, which directly determines the electrical performance and production cost of the product. As a traditional method for the production of composite contacts, the one-die two-punch process has the technical key point of accurately allocating the deformation of the two processes to ensure the reasonable distribution of the silver layer В крайния продукт . първият удар обикновено завършва предварителния и предварително образуване на материала, а деформацията се контролира на 30-50%. на този етап, за да се обърне специално внимание на синхронния поток на сребърния слой и субстрата, за да се избегне интерфейсната разделяне на интерфейс; the second punch completes the final shape forming and size finishing, and the deformation is about 20-30%. At this time, the matching accuracy of the mold directly affects the thickness and surface quality of the silver layer on the head. During the process debugging stage, the silver layer distribution needs to be confirmed by slice detection, and the mold parameters are adjusted until the silver Толерантността на дебелината на слоя достига в рамките на ± 0 . 02 мм.
Процесът на едно измерване на три дупки е усъвършенствана технология за производството на триметални електрически контакти . в сравнение с традиционния метод, се добавя процес на формиране на прехода, за да направи металния поток по-контролируем . Типичният поток на процеса е: Първият удар завършва материала за предварително закрепване и пролимното разпределение на слоевия слой (дефиниране 30-40); Вторият удар осъзнава преходното формиране и разпределението на обема на междинния слой (като никеловия слой) (деформация 25-35%); the third punch performs final finishing and size shaping (deformation 15-25%). This multi-step progressive forming method can effectively control the thickness ratio of each functional layer and evenly distribute the silver layer even if it is as thin as 0.1mm. The three-punch process requires higher equipment precision, and the coaxiality between each station трябва да се контролира в рамките на 0 . 005mm. Просветът между удара и матрицата обикновено е само 1-2% от дебелината на материала.
Диапазон на контрол на дебелината:0,2–1,0 mm (проектирана при поискване)
Изискване за точност:в рамките на ± 0,03 mm
Метод за откриване:Система за автоматично откриване на проектор за цифров дисплей
Оптимизация на процесите:Прецизно и стабилно разстройство се постига чрез регулиране на кухината на плесени и контрол на налягането на удара
2. Консистенция Контрол:
Използвайте устройство за автоматично хранене и система за измерване
Автоматична корекция на дължината на продукта, толерантността и плоскостта на главата
Дифузия на отгряване и процес на обработка на повърхността
1. Отгряване с висока температура и дифузия на сплав
Цел: Елиминирайте студеното разстройващо напрежение и подобрете якостта на свързване между сребърния слой и медната матрица
Метод: пещ за отгряване с висока температура
Температура: 350–500 градуса, дръжте се за топло за 30–60 минути
2. третиране на повърхностното почистване
Маслените петна и остатъците от примеси на повърхността на чисто сребърните контакти ще повлияят значително на контактната съпротивление и производителността на дъгата и трябва да бъдат почистени .
Процесен поток:
Мултитанко ултразвуково обезмасляване → Изплакване на чиста вода → Сушене
Стандарт за почистване:
Без пръстови отпечатъци, маслен филм или микрочастици на повърхността
Квалифицирана стойност на измерване на съпротивлението (по -малка или равна на 1MΩ)

Предпазни мерки за опаковане, съхранение и употреба
1. Метод за опаковане
Вакуумно сушене на опаковки: избягвайте окисляването
Между слоенера на материала, абсорбиращ влагата: Дръжте суха
Увиване на ударна пяна: Предотвратяване на неравности и деформация
2. среда за съхранение
Температура: 10 \\ ~ 35 градуса; Влажност:<60%RH
Избягвайте директната слънчева светлина и корозивни газове
3. Предложения за използване
Уверете се, че сребърната повърхност е чиста и без окисляване преди употреба
Препоръчва се да се използва автоматично оборудване за нитове за инсталиране, за да се гарантира консистенцията на контакт
За тези, които са били съхранявани повече от 6 месеца, се препоръчва отново да се пречистят повърхността преди употреба
Сценарии на приложение и разширяване на индустрията
Контактите със сребърна сплав със студена сплав се използват широко в следните полета поради тяхната стабилност, ефективност на разходите и гъвкавост:
| Оборудване за кандидатстване | Функционални части | Причини за употреба |
| Реле | Динамични/статични контакти | Добра съпротива на дъгата и бърза реакция |
| Контактор | Основни контакти, спомагателни контакти | Подкрепете висококачествения ON-OFF |
| Превключвател | Рокерско рамо, проводими контакти на листа | Добър контрол на разходите и силна надеждност |
| Прекъсвач на веригата | Контакти за бързи разрушения/бавно разбиване | Висока проводимост и висок механичен живот |
| Електрически метър | Контакти на модула, контрол на мощността | Адаптирайте се към дългосрочно стабилно натоварване с нисък ток |
Cold-forged silver alloy contact manufacturing technology is an important progress in the field of silver contacts for low-voltage electrical appliances. Through process upgrades such as one-die two-punch and one-die three-punch, not only has the production efficiency been greatly improved, but also significant results have been achieved in reducing material costs, and improving silver layer consistency and contact performance. With the development of automation and Интелигентно производство, финият процесът на заглавие на Silver Contact ще се прилага в голям мащаб в повече полета, помагайки на технологията за електрическа връзка да се премести на по -високо ниво .

Подробно обяснение на технологията на процеса на студено заглавие за ядрото на релето
Cold heading is a processing technology commonly used in metal forming. It refers to an efficient and high-precision manufacturing method that applies high pressure to metal wire at room temperature to make it plastically deform in the mold to achieve a predetermined shape. As the core magnetic conductive component in the relay magnetic circuit system, the relay core is widely produced by the cold heading core process for batch Формиране, което има характеристики на висока скорост на спестяване на материали, добра консистенция на размерите и висока ефективност на производството .

Значение и основна структура на релето ядро
Релейната желязна сърцевина е ключов магнитнопроводящ компонент във вътрешната система от магнитна верига на релето. Той често работи с желязо, котва и други компоненти, за да образува затворена магнитна верига, след като електромагнитната намотка е захранвана, за да реализира електромагнитно привличане. При нормални обстоятелства ядрото на релето трябва да има следните характеристики:
(1) . висока магнитна пропускливост, за да се осигури чувствителност към магнитна верига;
(2) . ниска принудителна сила за намаляване на остатъчния магнетизъм;
(3) . добра консистенция на размерите, за да се гарантира точността на сглобяването на компонентите;
(4) . чиста повърхност и може да бъде галернопланирано, което е благоприятно за устойчивост на корозия и подобрена проводимост .
За да отговори на тези изисквания, електрическото чисто желязо е най -често използваният избор на материал, особено DT4C (известен също като чист железен С) материал, който има изключително висока магнитна пропускливост и изключително ниско съдържание на въглерод и е основният материал в производството на студено заглавие .
Техническият процес на процеса на студено заглавие в основното производство
1. Избор на материал: Електрическа чиста желязна жица
Суровината, използвана за сърцевина със студена глава, обикновено е електрическо чисто желязо DT4C тел, което има съдържание на желязо над 99.8%, отличен контрол на примесите и отлични магнитни свойства. Според изискванията за диаметър на сърцевината обикновено се избират проводници с диаметър на проводника между φ2,0 mm-φ6,0 mm, които трябва да имат добра пластичност и свойства на студена обработка.

2. Die Colding Die: Стоманена сплав с висока якост
Оформянето на сърцевината със студена глава зависи от високопрецизни матрици, а често използваният материал е сплав от волфрамова стомана (матрица от твърда сплав), която има изключително висока устойчивост на износване и устойчивост на натиск. Конструкцията на матрицата за студена глава включва щанцова матрица, вдлъбната матрица, направляваща матрица и т.{2}н., за да се осигури равномерен поток на метала по време на процеса на удара и да се избегнат дефекти като пукнатини и деформации.
3. Формиране на студено заглавие: Едно умирайте два удара или обработка на много станции
Процесът на студено заглавие на желязното ядро обикновено приема процес с две удари с две пункта, а оформянето на основната глава и оформянето на пръта се завършва чрез две удари; За железни ядра с по-сложни структури или по-прецизни размери, машините за студено заглавие на много станции могат да се използват и за стъпка по стъпка формиране . ядрото на релевата намотка на този процес е да се поддържа стабилно натоварване на удара, достатъчно смазване и концентрични форми, за да се предотврати проблеми като скев и ексцентричност .

Контрол на размерите и ключови параметри на качеството на желязото със студено заглавие
Точността на размерите е важен показател при производството на железни сърцевини за релейно покритие в студена посока, особено общата дължина на желязната сърцевина, диаметърът на главата, радиуса на прехода на рамото, плоскостта на крайната повърхност и т.н.{0}, които трябва да бъдат строго контролирани, за да отговарят на изискванията за толеранс при сглобяването надолу по веригата.
Основните контролни елементи включват:
Коаксиалност: Уверете се, че магнитното поле е равномерно разпределено след инсталиране на ядрото на електромагнита в бобината;
Права: влияе върху прилягането на игото и стабилността на засмукване;
Размерна стабилност: Свързана със взаимозаменяемостта на продукта;
Край плоскост: влияе върху качеството на контакт с игото или черупката .
Таблица: Основни показатели за ефективност на електрически чист желязо TD4C студена заглавна проводник
| Индикатори за ефективност | Технически изисквания | Методи за тестване |
| Толеранс на диаметъра (mm) | ±0.02 | Измерване на микрометър |
| Извънрълност (mm) | По -малко или равни на 0,03 | Измервател на кръг |
| Дълбочина на повърхностния дефект (mm) | По -малко или равни на 0,05 | Проверка на микроскоп |
| Якост на опън (MPA) | 265-380 | GB/T 228.1 |
| Секционно свиване (%) | По -голям или равен на 50 | GB/T 228.1 |
| Принудителна сила (A/M) | По -малко или равни на 32 | GB/T 3656 |
Лечение след заглавие: Отгряване на високотемпературни и магнитни свойства за възстановяване
Cold heading is a strong plastic deformation process, which will cause the deformation of electrical pure iron grains and stress concentration, thereby reducing its magnetic properties. Therefore, the cold heading core must undergo high-temperature annealing after forming, usually annealing at 900℃-1100℃for 1-2 hours under a protective atmosphere to restore its original magnetic permeability and soft Магнитни свойства . Защитната атмосфера обикновено използва азот или водород, за да предотврати окисляването на повърхността на чистата желязна сърцевина на електротехника и да повлияе на последващото качество на електроплаване .
Таблица: Пример за високотемпературни параметри на процеса на отгряване за ядрото на TD4C
| Етап на процеса | Температура (степен) | Време (з) | Изисквания за атмосфера | Скорост на охлаждане (степен /h) |
| Предварително загряване | 300-400 | 0.5-1 | Въздух/азот | - |
| Изолация от първи етап | 650±10 | 1 | Азотна защита | По -малко или равни на 100 |
| Изолация на втори етап | 850±5 | 3 | Водородна азотна смес | По -малко или равни на 50 |
| Бавно охлаждане | 850→400 | - | Водородна азотна смес | 30-50 |
| Бързо охлаждане | 400 → стайна температура | - | Въздух | Неограничен |
Повърхностна обработка: никел за електроплаване за предотвратяване на ръжда и оптимизиране на проводимостта
След отгряване повърхността на желязното ядро, ковано с студено, може да бъде леко окислена и трябва да бъде маринована или полирана ., след това се извършват пред-меко покритие и никелирана повърхностна обработка в съответствие с действителните изисквания за приложение:
Дебелината на никеловия слой обикновено се контролира при 3 μm ~ 8 μm;
Никеловият слой играе ролята на предотвратяване на ръжда, подобряване на контактната проводимост и засилване на устойчивостта на корозия;
Процесът на електроплаване трябва да гарантира еднаквост и сила на свързване, за да се предотврати проливането .
Таблица: стандарт за проверка на качеството за никело
| Елементи за проверка | Технически изисквания | Методи за изпитване |
| Дебелина на покритието (μm) | 3-8 (според рисунките) | ISO 2178 |
| Адхезия | Без мехури или проливане | ISO 2819 |
| Порьозност (парчета/cm²) | По -малко или равна на 5 (ключова повърхност) | ISO 4524 |
| Тест за солен спрей | По -голям или равен на 96 часа без червена ръжда | ISO 9227 |
| Повърхностно съпротивление (MΩ) | По -малко или равни на 50 | Четиричък метод |
| Външен вид | Униформа и безупречна | Визуална проверка (20x лупа) |

Предпазни мерки за основни опаковки, съхранение и употреба
За да се предотврати окисляването, ръждата или синините на студеното ядро след отгряване, трябва да се обърне специално внимание на опаковката и съхранението:
Увиване с анти-руст масло или пари анти-Руст филм;
Дръжте сухо и съхранявайте на стайна температура, избягвайте пряка слънчева светлина или влажна среда;
Избягвайте силно въздействие по време на транспортирането, за да предотвратите деформацията на чистото ядро на релето на желязо или разграждането на магнитните свойства .
Packaging and storage are equally important for maintaining the quality of the Relay steel Core. The nickel-plated iron core should be packed in anti-static packaging to avoid dust adsorption caused by static electricity generated by friction during transportation. Small iron cores are usually packed in PE anti-static bags at 500-1000 pieces/bag, and desiccant (such as silica гел, 5-10 g/100 броя) се добавя; large iron cores can be loaded in blister trays separated by foam. The outer packaging box should indicate the product name, specifications, quantity, production date, and moisture-proof and shock-proof labels. The storage environment requires a temperature of 15-30℃, a relative humidity of<=65%, and is away from strong magnetic fields and corrosive gases. Inventory management follows the "first in, first out" principle. The recommended storage period for nickel-plated iron cores is 6 months. If the period is exceeded, the coating quality needs to be re-inspected.

Типични приложения на студени ядра в релета
Студените ядра се използват широко в различни електромагнитни релета, а общите видове включват:
(1) . Комуникационни релета: Изисквайте малък размер на сърцевината и висока магнитна пропускливост;
(2) . Автомобилни релета: изискват силна устойчивост на шок и висока надеждност;
(3) . Индустриални контролни релета: Фокусирайте се върху стабилността на засмукване и термичната стабилност;
(4) . Smart Home Relays: Подчертайте миниатюризацията и последователността .
В тези релета ядрата, насочени към студено
Технологията за студено натрупване играе незаменена роля в масовото производство на релейни ядра за електромагнитни релета със своята висока ефективност, висока точност и ниска цена . от избора на електрически чист железен материал, дизайн на стоманена плесен от волфрамов, и контрол на точността на размерите, до последващо отгряване, електроплаване и чистене, всяка връзка, всяка връзка е въздействаща на окончателното изпълнение на основното ниво {{2 {2 от избора на електрически чист железен материал, дизайн на стоманена плесен от волфрамов и контрол на точността на размерите, до последващо отгряване, електроплащ Чрез непрекъснато оптимизиране на производствения процес на основното заглавие, работата на релетата в бъдеще ще бъде по -стабилна и надеждна и повече в съответствие с тенденцията за развитие на увеличаване на точността и миниатюризацията на електронните компоненти .

Свържете се с нас
