

Спояването се отнася до използването на метални материали с по-ниски точки на топене от основния материал като добавъчен метал за спояване, нагряване на заваръчния елемент и добавъчния метал за спояване до температура, по-висока от точката на топене на добавъчния метал за спояване и по-ниска от точката на топене на основен материал, използвайки течния спояващ добавъчен метал за намокряне на основния материал, запълване на междината на съединението и дифундиране с основния материал, за да се постигне свързването на заварката. При производството наСребърни контактни споени възли, процесът на спояване е особено важен, защото може да осигури ефективна електрическа връзка и стабилна работа.
По време на спояването контактните повърхности на запоените детайли се почистват и сглобяват в припокриваща се форма, а добавъчният метал за спояване се поставя близо до междината на съединението или директно в междината на съединението. Когато детайлът и спояващият добавъчен метал се нагреят до температура, малко по-висока от температурата на топене на спояващия добавъчен метал, спояващият добавъчен метал ще се стопи и ще намокри повърхността на заваръчния шев. Течният спояващ добавъчен метал ще тече и ще се разпространява по протежение на фугата с помощта на капилярно действие. Запоеният метал и спояващият добавъчен метал ще се разтворят и ще проникнат един в друг, за да образуват слой от сплав, а запоеното съединение ще се образува след кондензация, което е от решаващо значение заСребърен контакт за точково заваряване на медтъй като стабилното съединение може да осигури гладко провеждане на тока и надеждност на контакта.
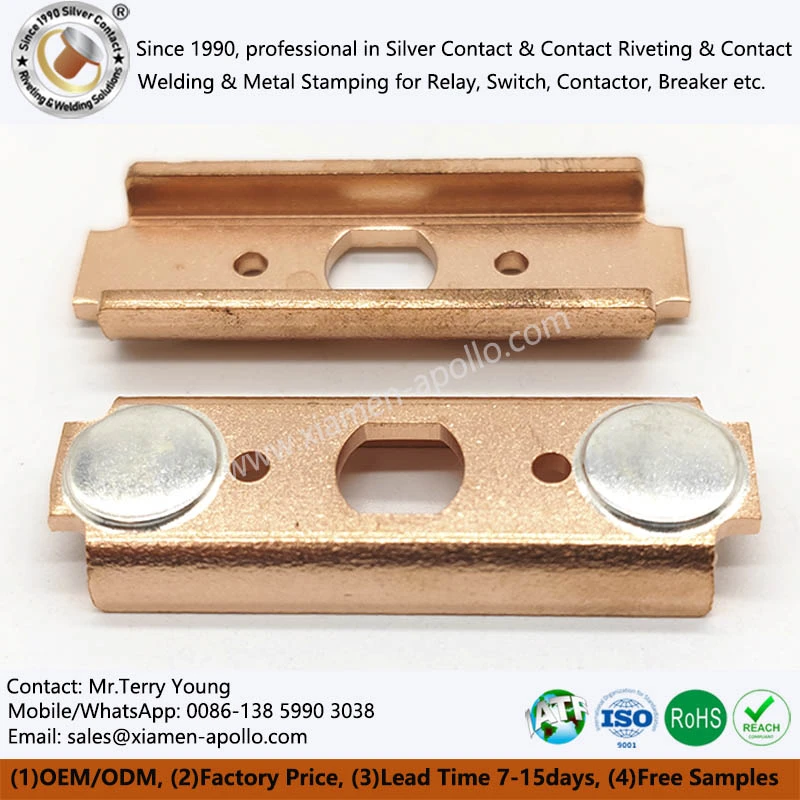
За да се направят споените части стабилно свързани и да се подобри адхезията на спояващия материал, по време на спояването се използва флюс за спояване. Функцията на флюса за спояване е да отстранява оксидите на повърхността на спояващия материал и основния материал, да защитава заваръчния шев и течния спояващ материал от окисляване по време на процеса на спояване и да подобрява омокряемостта на течния спояващ материал към заваръчния елемент . Това е особено важно за запояване на сребърни контакти към мед, тъй като изисква съединението да има изключително висока стабилност и ниско контактно съпротивление при високочестотна електрическа проводимост.
Има два вида често използвани материали за спояване: единият е твърд материал за спояване с точка на топене над 450 градуса. Често използваните материали за спояване включват сплави на базата на мед, сребро, алуминий, никел и други сплави. вЗапоени електрически контакти, спояващите материали на базата на сребро често се използват за осигуряване на дълготрайна стабилност на компонентите за електрическо свързване. Източниците на топлина за запояване включват пламък на горелка, съпротивително електрическо нагряване, индукционно нагряване, нагряване в солена баня и нагряване в пещ. Запоеното съединение има висока якост и е подходящо за запояване на детайли с големи усилия или високи работни температури, като твърдосплавни инструменти, рамки за велосипеди и др. Този тип спояване обикновено се нарича спояване. Другият тип е спойка, която има точка на топене под 450 градуса и се използва широко в условия на ниска температура и приложения, които не понасят големи сили, като контейнери и компоненти на инструменти, и обикновено се нарича меко запояване.

Характеристиките на спояването са гладка повърхност на съединението, добра херметичност, стабилна форма и размер, малка промяна в структурата и работата на заваръчния шев и може да свързва същите или различни метали и някои неметали. При прилагането наСпояване на сребърни електрически контакти, спояването не само осигурява надеждна електрическа работа, но също така подобрява дългосрочния експлоатационен живот на заварените части. По време на запояване детайлът може също да се нагрее като цяло и много заварки могат да бъдат заварени едновременно, като по този начин се подобрява производителността. Въпреки че якостта на запоеното съединение е ниска, здравината на съединението може да бъде ефективно подобрена чрез използване на припокриващи се съединения и увеличаване на дължината на припокриване.
