

Благодарение на тяхната изключителна еластичност, електропроводимост и устойчивост на умора, берилиево-медните сплави се използват широко в производството на различни еластични компоненти и проводими части. Въпреки това, това, което мнозина не знаят, е, че истинският потенциал на берилиевата мед често се отключва само чрез критичен процес: втвърдяване с възрастта. Ако се приложи неправилно, този процес може не само да не доведе до значителни подобрения на производителността, но може също да доведе до деформация на части, повърхностно окисление или дори влошаване на механичните свойства. Фокусирайки се върху типични материали от берилиево-медни сплави, тази статия систематично описва параметрите на процеса, средата за топлинна обработка, моделите на промяна на размерите и методите за контрол на деформацията, свързани с втвърдяването на стареене, като по този начин подпомага инженерите при правилното прилагане на берилиево-медните материали в реалните производствени настройки.
Основни условия за възрастово втвърдяване
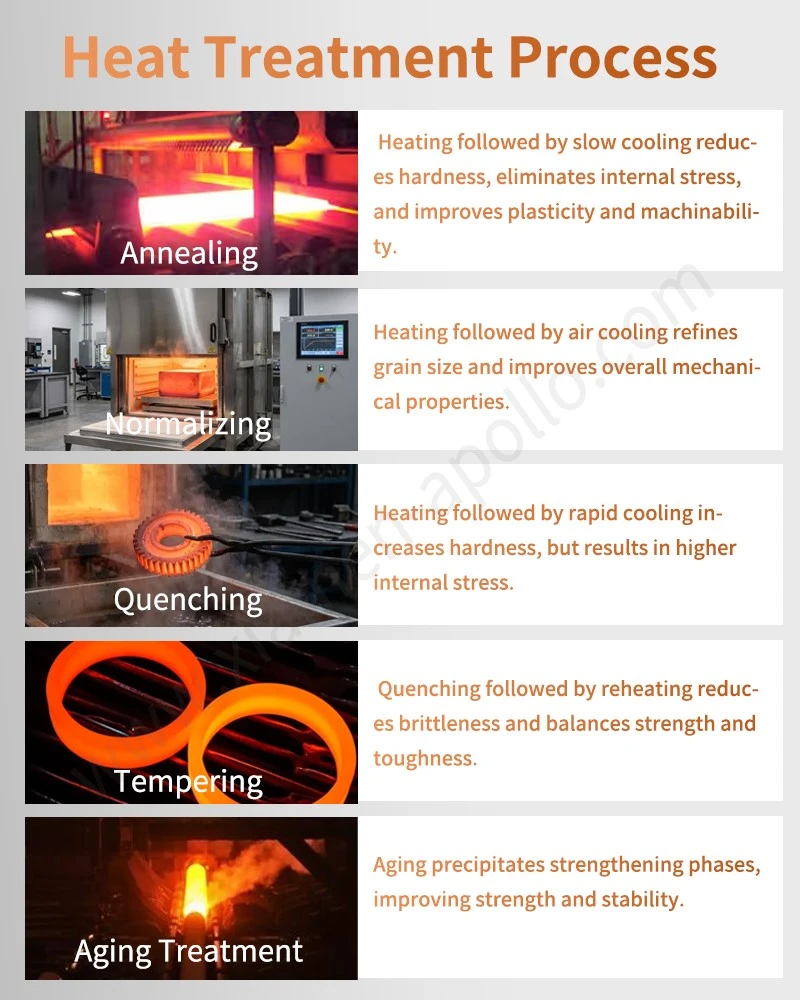
За берилиево-медните щампи същността на процеса на стареене се състои в утаяването на берилиеви атоми от свръхнаситен твърд разтвор под формата на отделна фаза, като по този начин значително се повишава здравината и твърдостта на материала. Вземайки сплав 25 като пример, стандартните условия за стареене са температура от 315 градуса и време на задържане от 2 до 3 часа. Тук е изключително важно да се подчертае, че изчисляването на времето на задържане започва в момента, в който самият материал достигне определената температура-, а не в момента, в който камерата на пещта достигне зададената си температура.
При действителното производство, ако количеството или теглото на партидата, която се обработва, надвишава ефективния капацитет на пещта за термична обработка, термодвойките трябва да бъдат поставени в пряк контакт с повърхността на частите, за да се следи точно действителното време, необходимо на нагретите компоненти да достигнат целевата температура. Често срещана грешка, допускана от много съоръжения за обработка, е да се започне отчитане на периода на задържане в момента, в който дисплеят на пещта показва 315 градуса; обаче, когато големи партиди берилиево-медни пружинни контакти са подредени заедно, вътрешните компоненти може наистина да достигнат 315 градуса до половин час по-късно. При такива обстоятелства ефективното време на задържане е недостатъчно, утаяването на фазата на укрепване е непълно и получените механични свойства няма да успеят да отговорят на изискваните стандарти. Обратно, -въпреки че свойствата на материала остават относително стабилни в рамките на стандартната продължителност на задържане,-оперативните грешки, водещи до прекалено дълго време на задържане или значително повишена температура на пещта, могат да доведат до „прекомерно-стареене“, причинявайки действително намаляване на здравината на материала. Следователно прецизният контрол на температурата и равномерността на температурата представляват основните изисквания на процеса на втвърдяване със стареене.

Избор на среда за термична обработка и качество на повърхността
Обработките за втвърдяване със стареене обикновено се препоръчват да се провеждат в среда от инертен газ; често използваните защитни газове включват азот, въглероден диоксид или аргон. Когато електрическите контактни пружини BeCu се третират със защита от инертен газ, техните повърхности запазват своя ярък, естествен метален блясък, което ги прави подходящи за директна употреба в електронни компоненти или прецизни съединители, където високото качество на повърхността е критично изискване.
За да намалят разходите, някои производители избират да извършват процедури за втвърдяване със стареене във въздушна атмосфера. Въпреки че този подход е прост, той страда от значителен недостатък: при високи температури върху повърхността на берилиевата мед се образува черен оксиден филм. За стандартни структурни компоненти този оксиден филм може да бъде приемлив; обаче, за берилиево-медни плоски пружини или релейни контактни пружини-приложения, изискващи ниско контактно съпротивление-този черен оксиден слой значително увеличава контактното съпротивление и компрометира електрическите характеристики. Ако обработката на въздух е неизбежна, обикновено се изисква последващо киселинно ецване или полиране за отстраняване на оксидния слой; това не само добавя допълнителни стъпки на обработка, но може също да повлияе неблагоприятно на точността на размерите.
Освен това използването на циркулиращ газ в пещта предлага ясното предимство за осигуряване на равномерно нагряване. За да се гарантира равномерно разпределение на температурата в камерата на пещта, силно се препоръчва да се използва пещ за термична обработка, оборудвана с циркулационен вентилатор. Това е особено важно за високо-прецизни щамповани части-като NGK берилиево-медни щамповани-където не-равномерните температури могат да доведат до прекомерни вариации в производителността между частите в една и съща партида, което затруднява изпълнението на строгите изисквания за последователност.
Явления на термично свиване и техните причини
След обработката-за втвърдяване на сплав 25, докато нейната якост се увеличава значително, се получава свиване от приблизително 0,15% по нейната надлъжна ос. Основната причина за това явление е, че по време на процеса на стареене берилиевите атоми в пренаситения твърд разтвор постепенно се утаяват, за да образуват отделна фаза; това променя константите на кристалната решетка, което се проявява макроскопски като намаляване на физическите измерения.
За прости берилиево-медни пружини-като прави пружинни ленти-това свиване от 0,15% може да не представлява значителен проблем. Въпреки това, за компоненти със сложна{4}}форма, произведени чрез прогресивно щамповане с тежка матрица-като сложните подвижни пружинни контакти, намиращи се в автомобилните релета-това миниатюрно свиване може да доведе до разместване на контактите, отклонения в силата на пружината или неправилно регистриране на монтажните отвори. Деформацията на щампованите части след-втвърдяваща обработка остава постоянно предизвикателство за много производители на релета и съединители.
Контрол на деформацията и решения
Метод 1: При условие, че условията на формоване позволяват, изберете материал с по-висока първоначална твърдост. Например, ако първоначално е бил използван 1/4-твърд закален материал, преминете към половин-твърд закален материал; ако е използван полу-твърд темпер, преминете към пълен твърд темпер. Берилиево-медните пружинни контакти с по-висок темпер притежават присъщо по-висока плътност на дислокация по време на процеса на щамповане; следователно движещите сили, управляващи утаяването по време на процеса на стареене, се различават по големина, което води до измеримо намаляване на свиването. Този метод обаче има ограничение: колкото по-твърд е материалът, толкова по-труден става процесът на щамповане и толкова по-строги са изискванията за формите и оборудването.
Метод 2: Използвайте приспособления за ограничаване на деформацията. Поставете берилиевите пружини-предназначени за използване в релета-в специализирани метални приспособления преди стареене. Тези приспособления са проектирани да съответстват на крайните размери на частите, като по този начин ограничават свободното им свиване по време на процеса на стареене. За части със сложна геометрия съществува по-всеобхватно решение: вградете частите в меден прах преди стареене. Действайки като среда, медният прах осигурява равномерно ограничение на частите от всички посоки, като ефективно предотвратява изкривяването. Този метод е подходящ за прецизни части с висока-стойност, малък-обем.
Метод 3: Намалете подходящо температурата на стареене. Регулирайте стандартните параметри на процеса-обикновено 315 градуса за 2 часа-до 280 градуса за 2 часа. Въпреки че понижаването на температурата намалява обемната част на утаената фаза-, което води до известна степен на намаляване на механичната якост на берилиево-медните пружинни контакти (напр. якостта на опън може да падне от 1350 MPa до приблизително 1200 MPa)-степента на деформацията на свиване съответно се смекчава. Този метод е приложим в сценарии, при които има значителна граница на толерантност на якост, но същевременно високи изисквания за стабилност на размерите.
Метод 4: Използвайте-третирани с разтвор (-вътрешно втвърдени) материали за щамповане. Тези така наречени -материали за вътрешно втвърдяване се отнасят за ленти от берилиева мед, които са преминали обработка с разтвор, но все още не са остарели. Процесът на щамповане завършва първо с този материал, след което щампованите части се подлагат на стандартно стареене и втвърдяване като цяла партида. Предимството на този метод е, че до момента на стареене частите вече са приели окончателната си геометрична форма; следователно, свиването протича равномерно и деформацията остава относително контролируема. Въпреки това е важно да се отбележи, че не-отлежалата берилиева мед е доста мека; следователно, по време на щамповане, контролът на неравностите и поддържането на прецизност на размерите се различават от тези, свързани с-отлежали, твърди-темперирани материали, което налага специфични корекции на дизайна на формата.

Описание на продуктите
1. Как да определите дали частите за щамповане с мед и берилий са били правилно състарени?
Правилно състарените части за щамповане с мед и берилий на клемите обикновено показват по-висока твърдост, по-голяма пружинна сила, превъзходна устойчивост на умора и по-стабилни механични свойства. Това може да се провери чрез изпитване на твърдост, изпитване на опън, измерване на силата на пружината или металографски анализ.
2.Коя берилиево-медна сплав е най-подходяща за пружинни контакти?
Сплав 25 (C17200) е най-често използваният клас сплав за пружинни контакти, тъй като показва отлична якост, еластичност, проводимост и устойчивост на умора след втвърдяване при стареене. Той се използва широко в релета, превключватели, съединители и електрически контактни компоненти.
3. Дебелината на крайните медни берилиеви щамповани части влияе ли върху процеса на стареене?
да По-дебелите части обикновено изискват по-дълго време за достигане на целевата температура на стареене. Когато обработват големи или тежки щамповани части, производителите трябва да наблюдават действителната температура на частите, вместо да разчитат единствено на показанията на температурата в пещта, за да осигурят пълно и равномерно стареене.
свържете се с нас
Трябва ли да идентифицирате надеждни берилиево-медни материали и процеси на термична обработка за вашиящамповани берилиеви сплави? Каним ви да се свържете с нашия технически екип. Просто предоставете вашите чертежи на части, спецификации за изпълнение и изисквания за производствен обем и ние ще препоръчаме най-подходящите класове берилиева мед и решения за обработка за вашите нужди.
