

0 Въведение
Сред електрическите контактни материали електрическите контакти AgW и AgWC се използват широко като подвижни контакти в различни прекъсвачи поради тяхната добра електрическа проводимост, електротермични свойства и добра електрическа устойчивост на износване. Електрическите контакти AgW се обработват лесно и могат да издържат на ерозия на дъгата с голям ток, така че се използват значително повече в прекъсвачи, отколкото AgWC. Въпреки това, през последните години, с непрекъснатото подобряване на изискванията за използване на прекъсвачи, особено в относително тежки среди, като офшорни съоръжения, висока температура и висока влажност, бяха поставени по-високи изисквания към устойчивостта на корозия наВолфрамови запоени нитовематериали. За да се предотврати корозията на електрическите контакти преди употреба, което води до по-високо контактно съпротивление или дори непроводимост, в момента индустрията обикновено възприема метода на галванично покритие на сребро след заваряване, за да изолира волфрама или волфрамовия карбид от въздуха. Въпреки това, тъй като галванизираният сребърен слой е изгорен по време на проверката на прекъсвача преди напускане на фабриката или в ранния етап на употреба, галванизираният сребърен слой не може да реши проблема с корозията на електрическите контакти по време на употреба. В допълнение към галванопластиката на сребърен слой върху повърхността на електрическия контакт, директното инфилтриране на слой сребро върху повърхността по време на производствения процес на контакта също е метод. Наскоро имаше проучвания за подобряване на устойчивостта на корозия на AgW чрез добавяне на добавки.
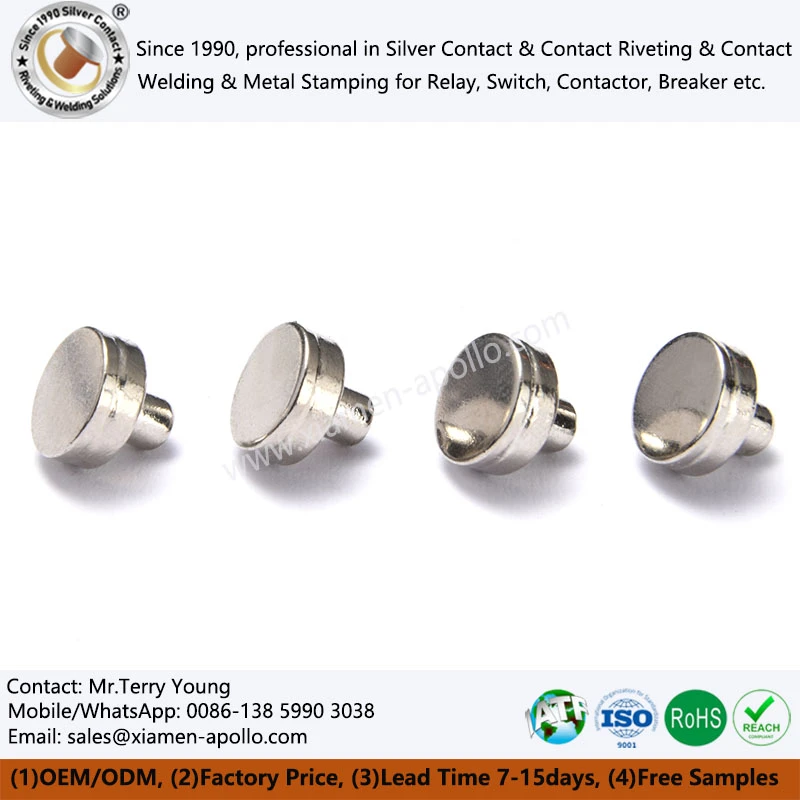
За тази цел, това проучване сравнява устойчивостта на корозия на AgW и AgWC електрически контакти при висока и ниска температура, редуваща се среда с мокра топлина и солен спрей чрез процес на инфилтрация на прахова металургия, за да се изясни силата на тяхната устойчивост на корозия.
1 Експериментирайте
1.1 Подготовка на AgW и AgWC електрически контакти
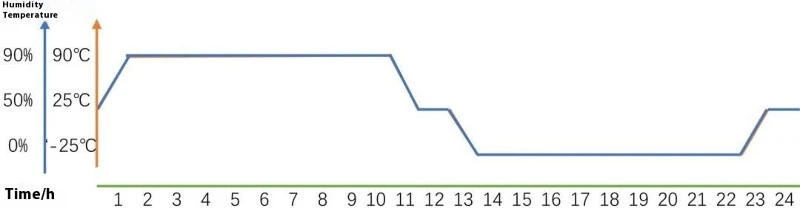
Ag прах, W прах и T прах (добавка) се смесват равномерно с прахообразен миксер, смесеният прах се гранулира и след това първоначално се пресова във форма, след което пресованият зелен лист и инфилтрираният Ag лист се поставят в пещта за инфилтрация за получаване на AgW електрически контакти с различни състави. AgWC електрически контакти с различни състави могат да бъдат получени чрез използване на WC прах вместо W прах и използване на същия метод. Времето за смесване е от 2 часа до 6 часа, а температурата на инфилтрация е 1000 градуса до 1300 градуса.
Съгласно горния метод четири продукта, AgW-1 (T: 0-0.5%), AgW-2 (T: 1%-1.5%), AgW -3 (T: 2%-2.5%) и AgWC (T: 1%-1.5%) бяха приготвени съответно (вижте Таблица 1 за подробности). Бяха взети осем зърна от всеки продукт и повърхностният сребърен слой беше отстранен, за да се изложат частиците от волфрам и волфрамов карбид. Четири от тях бяха взети за тест с променлива влажна топлина при висока и ниска температура, а останалите четири бяха взети за тест със солен спрей.
1.2 Изпитване с променлива влажна топлина при висока и ниска температура
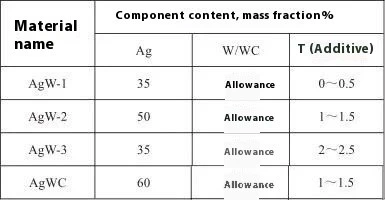
ВолфрамътЕлектрически контактни точкибяха поставени в камера за изпитване на висока и ниска температура с редуване на влажна топлина. Условията на теста са показани на фигура 1. Температурата беше повишена от 25 градуса до 90 градуса за 1 час, поддържана постоянна при 90 градуса за 9 часа, спаднала от 90 градуса до 25 градуса за 1 час, поддържана постоянна при 25 градуса за 1 час, спадна от 25 градуса до -25 градуса за 1 час, поддържа се постоянно при -25 градуса за 9 часа и се повиши от -25 градуса до 25 градуса за 1 час , завършвайки един цикъл. Влажността беше 0% при -25 градуса, 50% при 25 градуса и 90% при 90 градуса.
1.3 Тест със солен спрей
Четирите вида волфрамов нит за електрически клаксон бяха поставени в камера за тестване на корозия от солен спрей и условията на теста бяха проведени съгласно GB/T 6458-1986. Основни параметри на теста: температура на теста 35 градуса; концентрация на разтвор на натриев хлорид 5%; pH стойност 6.5-7.2; непрекъснато пръскане.
2 Анализ на резултатите и обсъждане
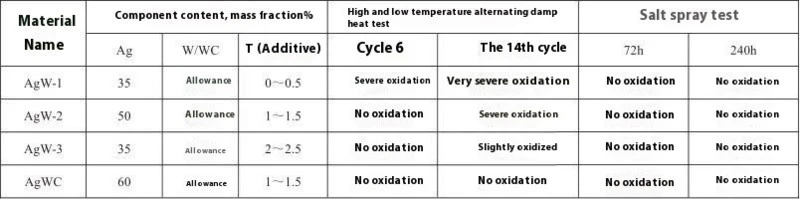
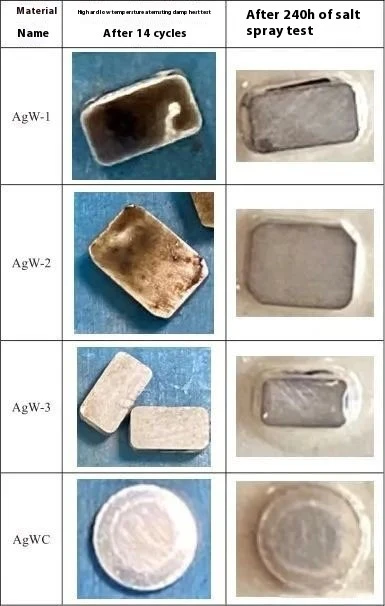
Повърхностното окисляване наВолфрамови контактиЗа електрически уреди се наблюдава след 6-ия и 14-ия цикъл на теста за редуване на висока и ниска температура с влажна топлина (край на теста) и теста със солен спрей за 72 часа и 240 часа (край на теста). Конкретните резултати са показани в таблица 2, а външният вид е показан в таблица 3.
Повърхността на електрическия контакт след теста беше открита чрез сканираща електронна микроскопия, за да се анализира степента му на окисление (съдено по промените в съдържанието на Ag, O и W на повърхността). Фигури 2 до 5 показват морфологиите на повърхността на четирите вида електрически контакти след 14-ия цикъл на теста за променлива влажна топлина при висока и ниска температура.
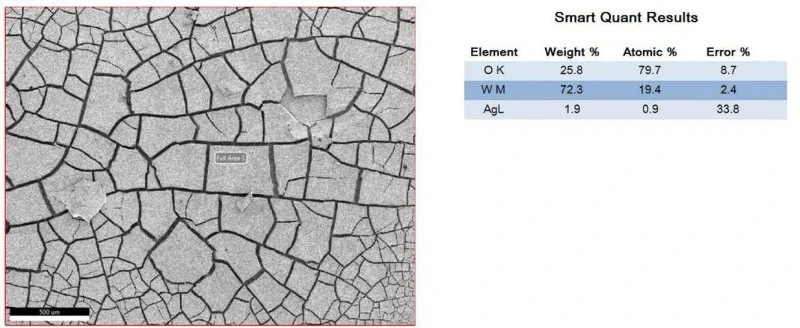
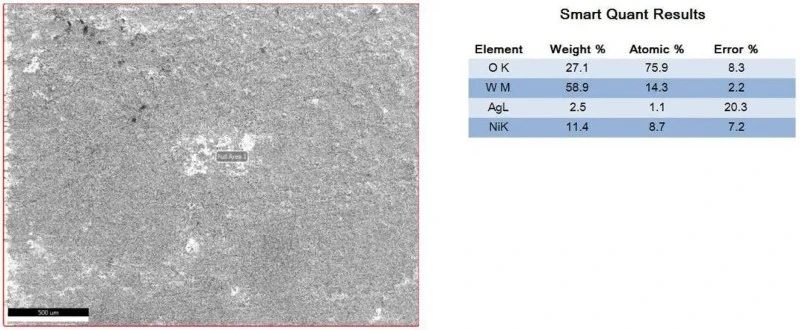
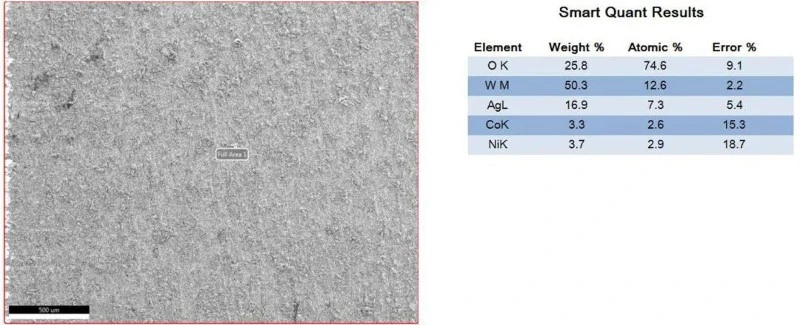
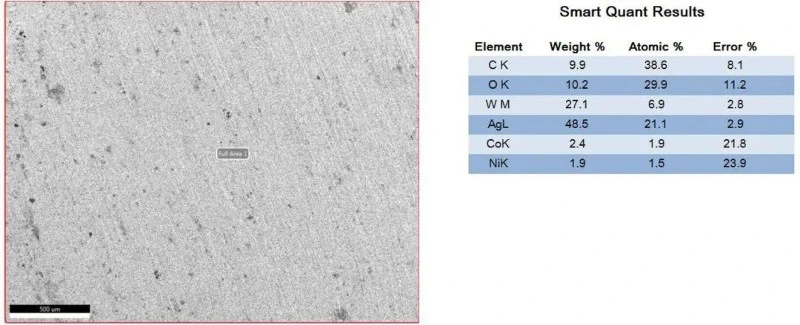
От анализа на сканиращия електронен микроскоп в Таблица 2 и Фигури 2 до 5 може да се види, че при теста с променлива влажна топлина при висока и ниска температура устойчивостта на окисление на AgW продукта се увеличава с увеличаване на съдържанието на добавката; продуктът AgWC не се влияе от променливата влажна топлина и повърхността на продукта остава непроменена след 14 цикъла.
Фигури 6 до 9 показват повърхностната морфология на четиритеВолфрамов контактТочки след 240 часа тест със солен спрей.
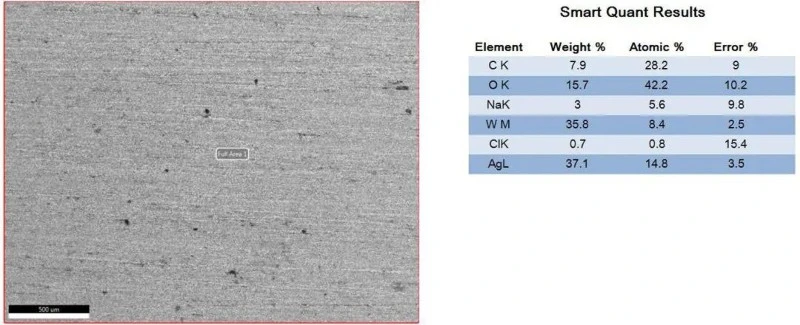
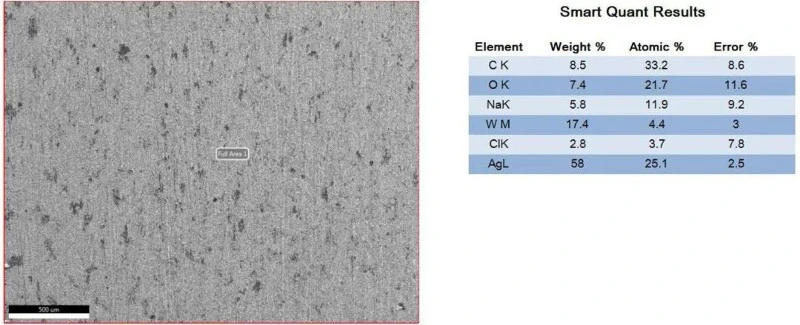
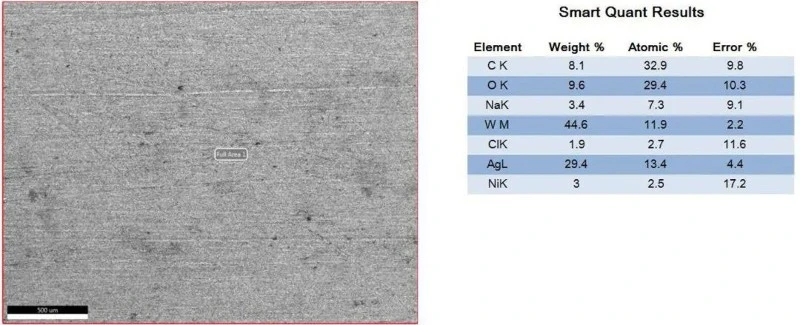

От анализа на сканиращия електронен микроскоп в таблица 2 и фигури 6 до 9 може да се види, че при теста със солен спрей, електрическите контакти AgW и електрическите контакти AgWC не са претърпели очевидно окисление след 240-часовия тест.
Същността на металната корозия е процесът на загуба, причинен от окислително-редукционната реакция между метала или сплавта и околния газ или течност в контакт. В това изследване температурата на изпитване както при високотемпературния, така и при нискотемпературния променлив тест с влажна топлина и теста със солен спрей е много по-ниска от температурата на окисляване на волфрам или волфрамов карбид във въздуха. При променлива влажна и топлинна тестова среда с висока и ниска температура възниква кондензация на контактната повърхност и газове като CO2 и SO2 във въздуха се разтварят във вода, за да образуват електролит. По-активният метал волфрам губи електрони и се окислява, което води до електрохимична корозия. Добавянето на добавки, които са по-активни от волфрама, към електрическия контакт на AgW, така че добавките да се окисляват първи, може да забави окисляването на волфрама. Електрическите контакти на AgWC имат много бавна електрохимична корозия поради слабата активност на WC, която е по-близка до активността на Ag. При теста със солен спрей, въпреки че като електролит се използва разтвор на NaCl, също ще възникне електрохимична корозия, но поради ниската температура на изпитване скоростта на корозия е много ниска.

3 Заключение
(1) При теста с променлива влажна топлина при висока и ниска температура скоростта на окисление на AgW електрическите волфрамови контактни нитове без добавки е най-бърза, а скоростта на окисление на AgW електрическите контакти с добавки е забавена. С увеличаване на съдържанието на добавки скоростта на окисление се забавя.
(2) При теста с променлива влажна топлина при висока и ниска температура не бяха открити признаци на окисляване в електрическите контакти на AgWC след 14 цикъла на изпитване. Устойчивостта на корозия на електрическите контакти от AgWC е значително по-добра от тази на електрическите контакти от AgW.
(3) При теста със солен спрей не се наблюдава очевидно окисление в електрическите контакти на AgW и електрическите контакти на AgWC след 240 часа изпитване.

Нашите продукти
Нашите волфрамови електроуредиТочки за контактса внимателно изработени висококачествени продукти с много забележителни характеристики. Първо, използването на волфрамови материали с висока чистота има отлична проводимост и устойчивост на висока температура и може да работи стабилно в среда със сложни вериги. Неговата висока твърдост и силна устойчивост на износване могат да поддържат добри контактни характеристики за дълго време и да намалят повреди, причинени от износване. Освен това, нашите волфрамови контакти са фино обработени с висока точност на размерите и правилни форми, които идеално пасват на различно електрическо оборудване, за да осигурят ефективно и стабилно предаване на ток. В допълнение, стриктната проверка на качеството гарантира, че всеки волфрамов контакт отговаря на високи стандарти, така че нямате притеснения.
